公司热线: 蔡生:13592796488
PE膜0.3MM基础防潮层焊接施工方法
PE膜0.3MM基础防潮层焊接施工方法概述
在建筑工程与地下设施施工中,基础防潮层的质量直接影响结构耐久性与室内环境湿度控制。PE膜(聚乙烯薄膜)因其化学性质稳定、防潮性能可靠、施工便捷等特点,被广泛用于基础底板及地面防潮工程。针对厚度为0.3毫米的PE膜,其焊接施工需遵循严格的操作流程与技术标准,以确保接缝严密、整体连续,从而形成有效的防潮屏障。本文围绕该厚度PE膜基础防潮层的焊接施工准备、关键工艺及质量控制要点展开说明,为现场施工提供技术参考。
施工准备与材料要求
在正式焊接作业前,必须对基础基层进行处理,确保表面平整、干燥、无尖锐杂物。对于0.3毫米厚度的PE膜,其柔韧性较好但抗穿刺能力相对有限,因此基层的平整度验收尤为重要。施工人员需清除混凝土表面的浮浆、碎石及油污,必要时采用水泥砂浆找平,避免因基层缺陷导致PE膜在焊接或回填过程中受损。同时,应检查PE膜的外观质量,确认无气泡、裂纹、杂质及明显厚度不均现象。
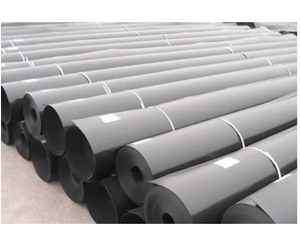
焊接设备方面,常采用热风焊接机或手持式热风焊枪,配套使用的焊嘴宽度应与0.3毫米膜材的搭接宽度匹配。施工前应进行试焊,通过调整热风温度、焊接速度及压辊压力,使焊道形成均匀的熔融状态,冷却后剥离测试应达到母材强度的合格标准。此外,现场应配备清洁工具,用于清除搭接区域的灰尘与水分,保证焊接界面的洁净度。
焊接工艺流程与操作要点
PE膜0.3毫米基础防潮层的焊接施工应遵循以下核心步骤:
- 搭接区域处理:相邻PE膜的搭接宽度应不小于设计规定值,通常采用80至100毫米。搭接前需用干净棉布擦拭膜面,去除油污、尘土及水膜,确保焊接区域干燥。
- 预热与焊接参数调整:依据环境温度及膜材特性,设定热风温度在合理区间。温度过低易导致熔融不充分,形成虚焊;温度过高则可能烧穿薄膜。焊接速度应与热风输出量协同控制,保证熔融带宽度一致且无焦化痕迹。
- 连续施焊与压辊压实:沿搭接方向匀速移动焊枪,配套压辊紧随其后施加均匀压力,使熔融状态的膜材在压力下融合为一体。在平面区域宜采用自动焊接机作业,以提高接缝的均匀性与效率;在阴阳角、管根等复杂部位,需采用手工焊枪配合压轮细致处理,并适当增加搭接余量。
- 焊缝检查与修复:焊接完成后,应对全部焊缝进行外观检查,确认无翘边、脱焊、烧穿及明显皱褶。对可疑部位采用探针或剥离试验进行抽检,若发现缺陷,须将缺陷区域切除并重新搭接焊接,严禁在原有焊缝上直接补焊覆盖。
在施工过程中,环境条件对焊接质量影响显著。当环境温度低于5摄氏度或相对湿度高于85%时,应采取保温、除湿措施或调整施工时段,避免膜面凝结水汽影响熔接效果。同时,焊接作业区域应设置临时遮挡,防止风沙或雨水侵入未完成的焊缝。
成品保护与质量验收
防潮层焊接施工完成后,成品保护与验收是不可忽视的环节。在后续钢筋绑扎、混凝土浇筑等交叉作业中,应对已完成的PE膜层铺设保护材料(如细砂层或无纺布),并严禁施工机械直接碾压或尖锐物体触碰膜面。质量验收时,除检查焊缝的连续性及搭接宽度外,还应通过目测及仪器检测确认防潮层无针孔、无撕裂、无局部隆起或空鼓。对于大面积施工项目,宜采用分段验收方式,及时发现并处理潜在隐患。
从施工实践来看,0.3毫米PE膜基础防潮层的焊接质量控制关键在于“预处理到位、焊接参数稳定、压辊压实均匀、成品保护及时”。只有将上述要求落实到每一个作业环节,才能充分发挥PE膜的防潮功能,保障地下室、车库或设备基础等部位的干燥环境,延长建筑结构的使用寿命。
结语与展望
随着建筑防水等级要求的不断提高,PE膜基础防潮层的焊接施工技术也在持续优化。未来,自动化焊接设备与智能检测技术的引入,将进一步提升0.3毫米厚PE膜防潮层的施工质量与效率。现场作业人员应持续强化焊接技能培训,严格执行现行施工规范,并积极探索新型节点处理工艺,从而为工程建设提供更加可靠的基础防潮保障。